Études de cas par secteur

Une pièce ne doit pas être chiffrée uniquement comme une pièce CNC 3 axes ou 5 axes.

Avant le devis, transmettez le plan ou le modèle 3D, les interfaces d’assemblage, les caractéristiques critiques et l’étape du projet.

Pour faire fabriquer des pièces mécaniques sur plan, il n’est pas nécessaire de choisir seul le procédé d’usinage ou le nombre d’axes avant la demande de devis.

Que risque-t-on d’omettre lorsqu’on demande un devis uniquement pour du 3 axes ou du 5 axes ?

Lorsqu’un fabricant d’équipements demande un devis uniquement pour du « 3 axes » ou du « 5 axes », il peut omettre les caractéristiques critiques, les interfaces et contraintes d’assemblage, les chaînes de cotes et l’étape du projet. Le choix d’une machine ne constitue qu’un élément de la revue technique. La gamme d’usinage dépend de la géométrie, des références fonctionnelles, des tolérances, des contraintes de bridage et des priorités du projet. Les clients, intégrateurs en automatisation et équipes achats techniques qui souhaitent une comparaison entre fraisage CNC 3 axes et usinage 5 axes peuvent transmettre les plans de la pièce, le modèle 3D, l’étape actuelle du projet, les quantités prévues, les interfaces d’assemblage, les surfaces fonctionnelles sensibles et les objectifs prioritaires. Notre équipe technique examine d’abord la géométrie, les références, les tolérances et les contraintes d’usinage de la pièce, puis détermine si une analyse plus approfondie est nécessaire. Une pièce peut comporter des surfaces principalement planes et des perçages répétitifs, quelques zones nécessitant des usinages sur plusieurs faces, ou des géométries plus complexes exigeant une attention particulière aux références fonctionnelles, aux contraintes de bridage et aux reprises de bridage. Le choix de la gamme d’usinage dépend également des tolérances, des surfaces fonctionnelles, des interfaces et contraintes d’assemblage, des quantités, de l’étape du projet et des priorités de coût ou de délai. Avant le devis, notre équipe technique examine les documents disponibles afin d’identifier les caractéristiques à confirmer et les solutions d’usinage à évaluer. Même si le dossier n’est pas complet, un plan partiel, un modèle 3D disponible, une photo de la pièce existante, une référence client ou une vue de l’équipement concerné peuvent servir de point de départ. Les caractéristiques critiques, les tolérances, la matière et les conditions de contrôle doivent ensuite être confirmées avant l’établissement d’un devis formel.

Comment l’usine organise-t-elle la gamme de fabrication selon la structure et les priorités du projet ?

Lancie examine les solutions d’usinage envisageables pour les pièces à perçages répétitifs, les pièces nécessitant des usinages sur plusieurs faces et les pièces mécaniques à surfaces complexes. Les clients peuvent lancer une revue à partir des documents techniques disponibles, des interfaces d’assemblage et des priorités du projet, sans faire du nombre d’axes le premier critère de décision. Nous réalisons des pièces CNC selon la structure et les priorités du projet. Transmettez le modèle, les interfaces d’assemblage et vos objectifs de coût ou de délai afin de lancer une première étude de faisabilité.

Situation typique : une pièce présentant principalement des perçages répétitifs et des surfaces planes peut être orientée trop tôt vers une solution 5 axes.
Une revue technique permet d’identifier les zones qui nécessitent réellement une gamme plus complexe avant le devis.

Nous réalisons des pièces structurelles à géométrie principalement plane, telles que plaques de montage et plateaux.

Pour une première étude en fraisage CNC 3 axes, transmettez les perçages et les prévisions de volumes, lorsqu’elles sont disponibles.

Les pièces planes, rainurées ou comportant des perçages répétitifs, des épaulements localisés, des plaques de montage, des pièces d’interface de bâti, des embases d’outillage, des plateaux de transport ou des carters usinés sur plan dont la géométrie est principalement plane ne doivent pas être orientées vers une gamme complexe avant analyse. Pour ces pièces, il faut d’abord examiner les motifs de perçage, surfaces planes, rainures, reprises de bridage, fréquence de mise à jour des plans, conditions de réutilisation des montages et cadence des lots.

Quels éléments examiner d’abord pour les pièces structurelles à perçages répétitifs ? Pièces à perçages répétitifs : examinez d’abord la répétabilité des pièces et la cadence des lots.

Nous réalisons des plaques de montage, embases d’outillage, pièces d’interface de bâti, carters usinés sur plan dont la géométrie est principalement plane et plateaux de transport. Les équipes achats peuvent identifier sur les plans les trous de fixation et de positionnement, les surfaces fonctionnelles critiques, les épaisseurs, les interfaces avec les pièces associées et les prévisions de commandes ultérieures. Ces informations permettent une première étude de faisabilité en fraisage CNC 3 axes. Pour les projets de fabrication en série de pièces structurelles à perçages répétitifs, notre équipe examine la stabilité des plans, la réutilisation des montages ainsi que les prévisions de volumes et le calendrier des lots, lorsqu’ils sont disponibles. Transmettez les interfaces de montage et la fréquence des mises à jour plutôt que de demander uniquement un prix unitaire.

Quels critères examiner pour des pièces à perçages répétitifs et surfaces planes conventionnelles ?
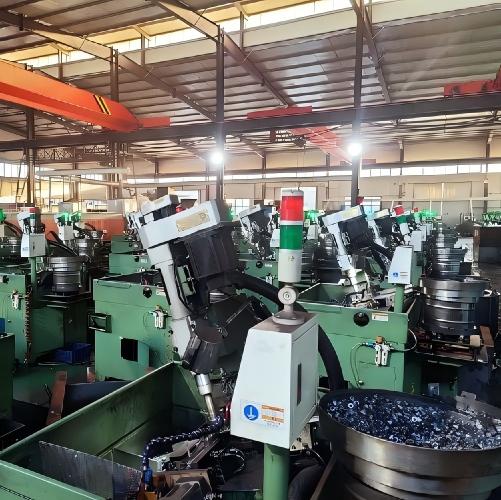
Les clients qui souhaitent faire fabriquer des pièces CNC 3 axes pour des équipements automatisés non standard, outillages, bâtis, plaques de montage ou plateaux de transport peuvent transmettre les motifs de perçage, trous de positionnement, exigences de planéité, rainures, épaulements localisés, interfaces avec les pièces associées, version du plan, statut de validation, quantités et besoins annuels. Pour les pièces à perçages répétitifs et surfaces planes conventionnelles, l’analyse ne doit pas se limiter à comparer le nombre d’axes ou le tarif horaire machine. Il convient d’examiner la stabilité de la définition de la pièce, la réutilisation possible du montage, l’incidence des mises à jour de plan sur le programme, ainsi que la priorité donnée au coût unitaire, à la cadence de production ou à la gestion des commandes ultérieures.

Nous réalisons des pièces nécessitant des usinages sur plusieurs faces, des cavités profondes ou des perçages inclinés.

Pour une étude de faisabilité de pièces complexes, transmettez les références fonctionnelles, de bridage et de contrôle, ainsi que les risques de bridage.

Les équerres de bâti à perçages sur plusieurs faces, corps d’outillage nécessitant des usinages sur plusieurs faces, carters avec structures de guidage inclinées, pièces de guidage à surfaces complexes localisées, embases de montage sur plusieurs faces, pièces à cavités profondes et éléments de liaison avec perçages inclinés ne signifient pas que toutes les zones de la pièce nécessitent la même gamme complexe. Le risque d’achat est généralement concentré sur un nombre limité de caractéristiques critiques.

Quels documents transmettre pour un projet d’équipement nécessitant des pièces CNC à géométrie complexe ? Pièces à caractéristiques complexes localisées : intégrez les contraintes de bridage à la revue technique.

Notre équipe technique identifie d’abord les caractéristiques qui influencent l’assemblage, la répétabilité du positionnement ou le maintien des références entre les opérations, puis examine les solutions d’usinage envisageables. Les projets d’équipement qui nécessitent la fabrication de pièces CNC 5 axes peuvent transmettre le modèle 3D, les interfaces de montage sur plusieurs faces, la position des cavités profondes ou perçages inclinés, les chaînes de cotes critiques, les références fonctionnelles, de bridage et de contrôle, les exigences de matière, l’étape du projet, les quantités et les objectifs de délai. Les risques d’achat sont souvent concentrés sur un nombre limité de caractéristiques : relations entre plusieurs faces, accessibilité des cavités profondes, position des surfaces inclinées ou des perçages inclinés, références fonctionnelles, chaînes de cotes et nécessité de limiter les reprises de bridage.

La limitation des reprises de bridage est-elle une condition à respecter ou un objectif prioritaire ?

Lorsqu’il s’agit de faire fabriquer des pièces CNC nécessitant de limiter les reprises de bridage, le client doit préciser si cette limitation constitue une condition incontournable du projet ou un objectif visant à réduire les risques liés aux reprises de bridage, à la mise au point ou à l’assemblage. Cette distinction modifie le poids accordé au coût, à l’organisation de l’usinage et aux conditions de validation dans la revue technique. Les dossiers peuvent concerner des pièces nécessitant des usinages sur plusieurs faces, des carters à cavités profondes, des structures à perçages inclinés, des pièces de guidage à géométrie localement complexe, des corps d’outillage ou des embases multifaces. Les clients peuvent indiquer les surfaces fonctionnelles les plus sensibles, les positions d’assemblage, les zones de cavités profondes, les angles des perçages inclinés et les surfaces d’ajustement critiques afin de lancer une revue de projet auprès d’un fabricant de pièces CNC complexes. Après réception des références fonctionnelles, de bridage et de contrôle, des risques de bridage et des surfaces fonctionnelles sensibles, notre équipe technique détermine quelles solutions d’usinage doivent être évaluées avant le devis.

Situation typique : une embase multiface peut être orientée trop tôt vers une gamme 5 axes pour l’ensemble de la pièce.
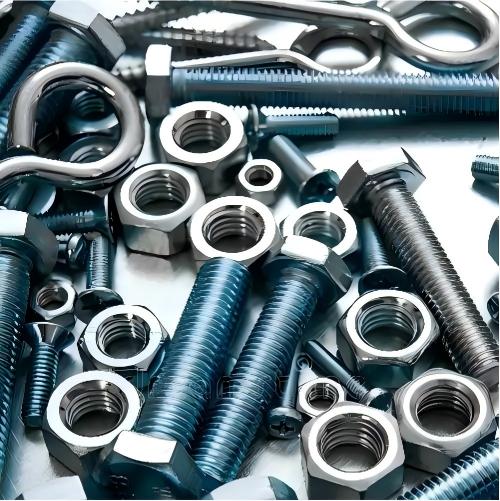
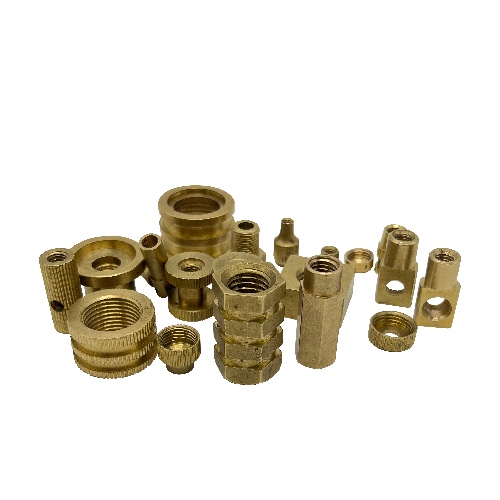
Une revue technique permet d’identifier les zones qui exigent réellement une gamme plus complexe et celles qui peuvent être traitées par des opérations plus simples.

Nous réalisons des pièces à surfaces libres, roues à aubes et autres géométries complexes.

Pour les pièces CNC 5 axes à caractéristiques critiques, transmettez les zones sensibles au profil et les conditions de validation sur pièce d’essai.

Les surfaces libres, aubes, roues à aubes ou autres géométries de forme complexe, ainsi que les pièces ayant des exigences spécifiques relatives aux essais d’usinage, à l’état de surface ou aux surfaces fonctionnelles critiques, ne peuvent pas être évaluées selon la même logique de devis que les pièces à perçages répétitifs ou les pièces à caractéristiques complexes localisées. Les équipes projet qui recherchent un fabricant de pièces usinées CNC 5 axes doivent d’abord préciser les zones de surfaces libres, les positions sensibles au profil et les surfaces fonctionnelles critiques.

Quelles conditions de projet doivent être précisées pour les pièces CNC 5 axes à caractéristiques critiques ? Les pièces critiques à surfaces libres ne relèvent pas de la même logique que les structures conventionnelles.

Les équipes projet recherchant un fabricant de pièces usinées CNC 5 axes doivent d’abord préciser les zones de surfaces libres, les positions sensibles au profil, les surfaces fonctionnelles critiques, les exigences de matière, les exigences de surface, les conditions de validation sur pièce d’essai, l’étape du projet, les quantités prévues, les risques d’assemblage, le coût cible et les objectifs de délai. Après réception des documents, notre équipe technique examine si les surfaces complexes influencent directement la fonction de la pièce et si les moyens et contraintes supplémentaires associés à une gamme plus complexe sont cohérents avec les objectifs techniques, économiques et de maîtrise des risques du projet.

Pourquoi une demande de devis pour une pièce critique d’équipement ne doit-elle pas contenir uniquement des informations relatives aux surfaces complexes ?

Les clients souhaitant obtenir un devis de fabrication de pièces critiques d’équipement ne doivent pas transmettre uniquement les informations relatives aux pales, aux roues à aubes, aux profils continus ou aux autres surfaces complexes. Ils doivent également préciser quelles surfaces influencent le guidage, le débit, le mouvement, le positionnement, l’étanchéité, les interfaces d’assemblage ou l’ajustement. Notre équipe peut ainsi déterminer si le projet nécessite une analyse des options de fabrication, une validation par pièce prototype ou une poursuite de l’étude selon d’autres gammes d’usinage envisageables.

Une première revue peut être engagée à partir de pièces représentatives présentant les zones géométriques les plus critiques.
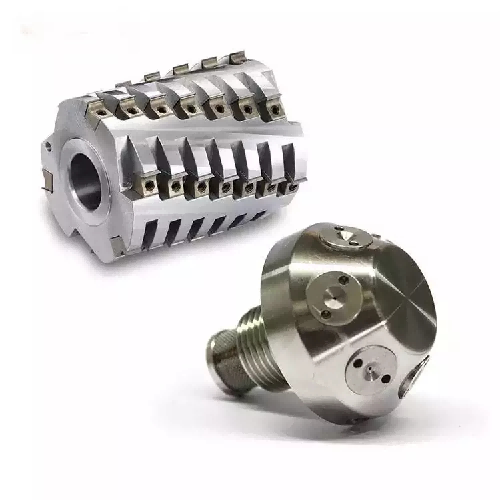
Les exigences réglementaires ou sectorielles applicables doivent être communiquées avant toute étude. Lorsqu’un fabricant analyse les options d’usinage pour des pièces à surfaces libres comportant des surfaces fonctionnelles critiques, les clients doivent transmettre les zones sensibles au profil, les conditions de validation sur pièce d’essai et l’étape du projet. L’usinage 5 axes n’est pas une solution par défaut : il doit être évalué en fonction du risque fonctionnel et de la valeur du projet.

Nous réalisons des pièces prototypes, premières pièces et pièces usinées CNC en série.

Pour les pièces prototypes, transmettez l’étape du projet et les objectifs prioritaires.

Le client n’a pas besoin d’arrêter seul le choix de la gamme d’usinage en fraisage CNC 3 axes, usinage sur plusieurs faces ou usinage 5 axes avant la demande de devis. Les pièces à perçages répétitifs et surfaces planes, pièces à caractéristiques complexes localisées sur plusieurs faces et pièces critiques à surfaces libres peuvent être examinées par familles de structures, puis orientées vers une gamme d’usinage adaptée à l’étape et aux priorités du projet.

Quels documents techniques sont utiles à la revue de faisabilité avant un devis CNC ?

Procédé actuellement utilisé ou envisagé : s’il est connu. Géométrie principale : si vous le savez, indiquez si la pièce présente surtout des perçages répétitifs et surfaces planes, des caractéristiques complexes localisées sur plusieurs faces ou des surfaces libres critiques. Documents : plan 2D, modèle 3D, caractéristiques critiques, particularités complexes et surfaces fonctionnelles sensibles. Références et bridage : chaînes de cotes, références fonctionnelles, de bridage et de contrôle, ainsi que les motifs justifiant la limitation des reprises de bridage. Projet : preuve de concept (PoC), prototype, première pièce, essais, petite série, production de série, commandes répétitives, modernisation ou remplacement pour maintenance. Volumes et priorité : quantités prévues, besoins annuels lorsqu’ils sont disponibles, et priorité de coût, délai, stabilité d’assemblage ou réduction des risques. Conditions à confirmer : matière, version et statut du plan, exigences de contrôle, normes internes et contraintes non modifiables. Une analyse des solutions de fabrication envisageables, une validation de première pièce ou une étude pilote de faisabilité peuvent être préparées selon les exigences du projet.

Quelles informations distinguent une demande pour une fabrication CNC en série d’une demande d’étude de faisabilité pour une pièce prototype ?

Les acheteurs qui recherchent un fabricant de pièces usinées CNC en série peuvent préciser les plans existants, la fréquence de mise à jour des plans, le calendrier des lots, les difficultés d’assemblage et la solution actuellement utilisée. Les clients souhaitant une étude de faisabilité pour une pièce prototype doivent également préciser l’objectif de l’essai, les surfaces fonctionnelles critiques, les conditions de validation et la perspective de production ultérieure. Après réception de ces informations, notre équipe technique détermine si le projet doit en priorité maîtriser le coût, limiter les reprises de bridage, respecter le délai, préserver la stabilité de l’assemblage ou réduire les risques ; elle examine ensuite les solutions d’usinage envisageables plutôt que de chiffrer uniquement sous l’intitulé « 3 axes » ou « 5 axes ».

Situation typique : une pièce à surface libre peut faire l’objet d’une demande de devis intitulée « 5 axes » sans indication des zones sensibles au profil ni des conditions de validation sur pièce d’essai.
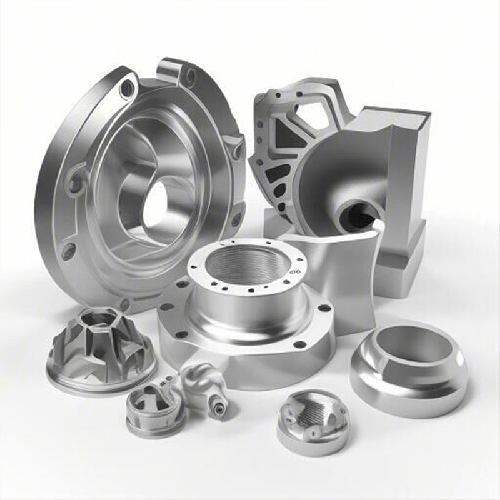
La revue technique permet alors d’identifier les zones de surfaces libres, les surfaces fonctionnelles et les conditions de validation à confirmer avant le devis.

Visites réelles, échanges réels, coopération réelle

Dans les projets industriels, la confiance ne vient souvent pas d’une simple promesse, mais d’une visite réelle, d’un échange sur place et d’une compréhension directe de l’environnement de production.
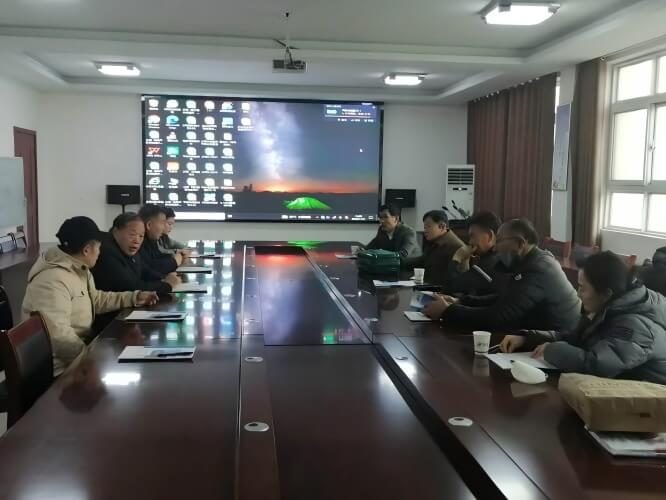
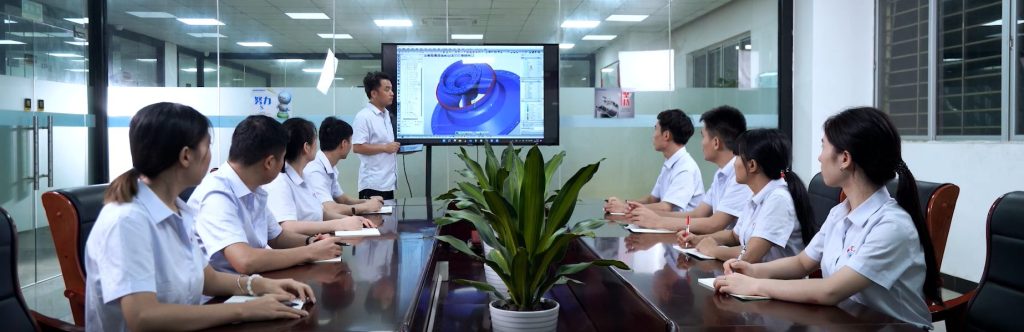
Scène réelle d’une visite client à l’usine et d’un échange autour du projet.

Visite client et échanges autour du projet

Ces échanges sur place aident les clients à comprendre que nous ne nous limitons pas à l’usinage des pièces, mais que nous accordons aussi une grande importance à la communication concrète et à la coordination du projet.
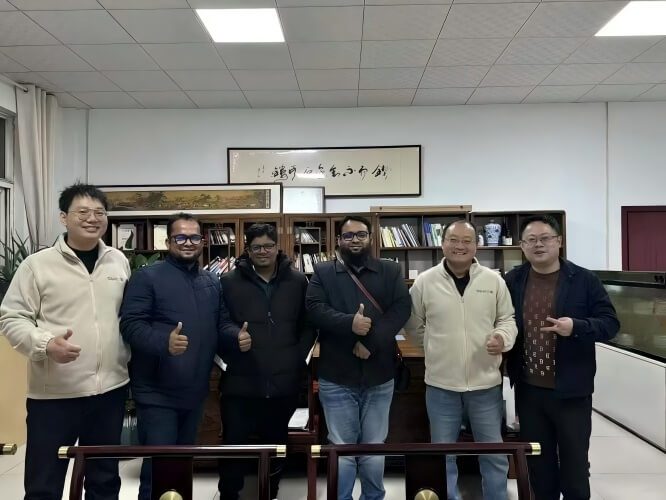
Voir le contexte réel de communication du projet

Ces échanges sur place aident les clients à comprendre que nous ne nous limitons pas à l’usinage des pièces, mais que nous accordons aussi une grande importance à la communication concrète et à la coordination du projet.

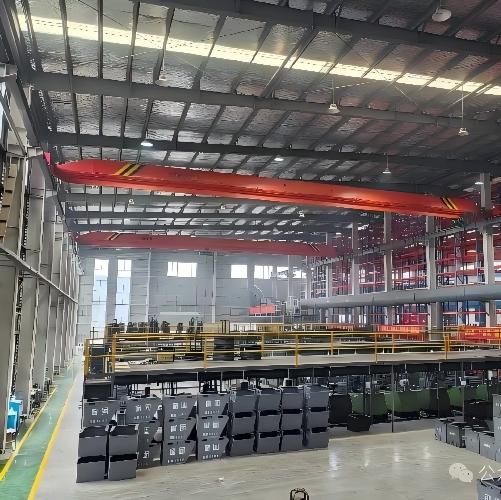
Scène d’accueil client à l’usine et de visite montrant l’environnement de production.

Accueil à l’usine et visite sur site

Un accueil réel et une visite effective de l’usine renforcent la transparence de la coopération et la confiance fondée sur un environnement vérifiable sur place.

Voir comment la visite d’usine renforce la confiance

Un accueil réel et une visite effective de l’usine renforcent la transparence de la coopération et la confiance fondée sur un environnement vérifiable sur place.

18 language sites
English EN
Español ES
Français FR
Português PT
Русский RU
العربية AR
한국어 KO
日本語 JA
हिन्दी HI
Hinglish IN
Deutsch DE
Türkçe TR
Italiano IT
Indonesia ID
ภาษาไทย TH
Polski PL
中文 ZH
فارسی FA