
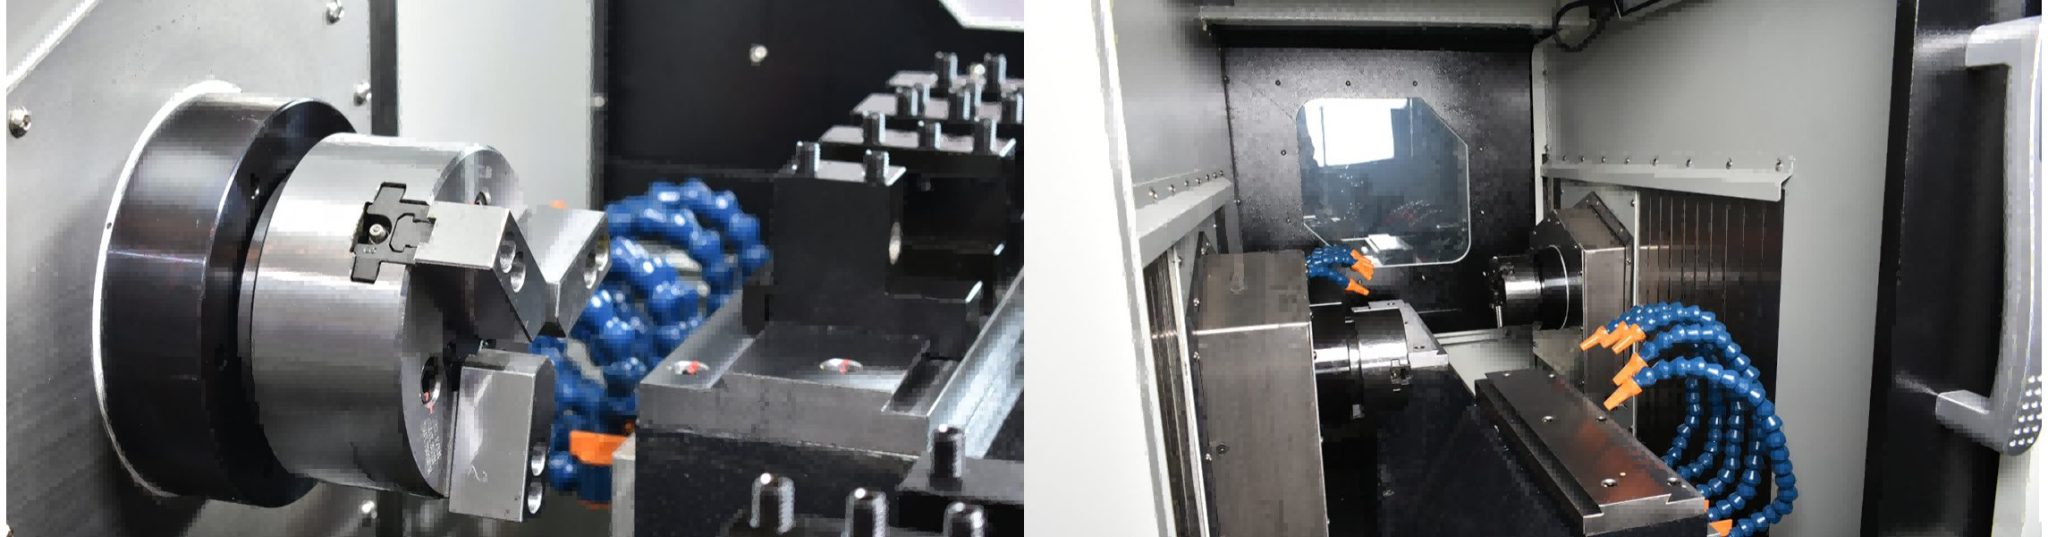
Nous réalisons des pièces CNC 5 axes à caractéristiques critiques.
Pour déterminer le procédé d’usinage adapté, transmettez-nous vos chaînes de cotes.
Lorsque vous faites fabriquer des embases de montage sur plusieurs faces, des plaques usinées sensibles aux chaînes de cotes, des pièces structurelles à cavités profondes et perçages inclinés, des carters avec surfaces d’étanchéité ou des pièces à surfaces fonctionnelles complexes, un devis élevé peut conduire l’équipe achats à demander directement un usinage 5 axes. Cependant, l’usinage 5 axes n’est pas la réponse par défaut pour toutes les pièces à caractéristiques critiques.Lorsque vous faites fabriquer des embases de montage sur plusieurs faces, des plaques usinées sensibles aux chaînes de cotes, des pièces structurelles à cavités profondes et perçages inclinés, des carters avec surfaces d’étanchéité ou des pièces à surfaces fonctionnelles complexes,
Par quoi commencer pour évaluer le coût de fabrication de pièces CNC 5 axes à caractéristiques critiques ?
Cas : une embase a été directement chiffrée en usinage 5 axes
Nous réalisons des embases de montage sur plusieurs faces et des pièces à chaînes de cotes critiques.
Les clients souhaitant faire fabriquer des pièces sensibles aux chaînes de cotes peuvent nous transmettre les relations d’assemblage.
Les embases de montage sur plusieurs faces, plaques structurelles critiques et pièces d’assemblage à exigences élevées servent souvent à supporter des modules, guidages, servomoteurs, réducteurs ou autres composants de précision. L’enjeu principal n’est pas seulement de réaliser des trous et des faces sous différents angles, mais de garantir que les trous de positionnement, références fonctionnelles, surfaces d’ajustement et chaînes de cotes restent cohérents dans le repère requis par le client.L’acheteur doit préciser quels perçages, surfaces de référence, surfaces d’ajustement, surfaces d’étanchéité ou surfaces fonctionnelles doivent être contrôlés dans le même repère ; quelles caractéristiques doivent être réalisées avec le même positionnement ; et quelles caractéristiques peuvent être réalisées lors d’opérations ultérieures.
Nous réalisons des embases de montage sur plusieurs faces pour des clients internationaux. Ces embases, les plaques structurelles critiques et les pièces d’assemblage à exigences élevées servent souvent à supporter des modules, guidages, servomoteurs, réducteurs ou autres composants de précision.
Comment réalisons-nous la revue technique de pièces présentant un risque d’assemblage élevé ?
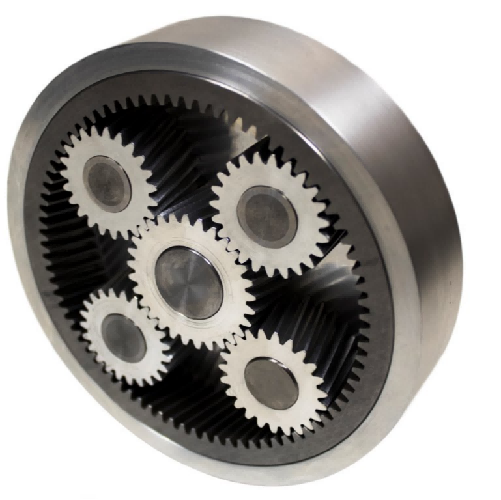
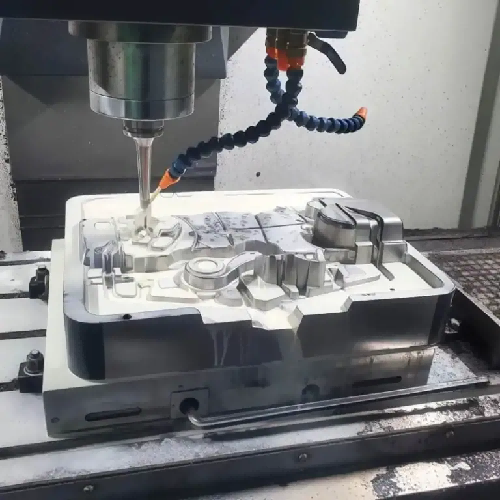
Nous réalisons des pièces CNC 5 axes à cavités profondes et perçages inclinés.
Les clients souhaitant comparer l’usinage 5 axes et 3 axes peuvent nous transmettre les dimensions critiques.
Les cavités profondes, perçages inclinés, petits rayons intérieurs, contre-dépouilles, passages de fluide complexes, zones de géométrie complexe et surfaces fonctionnelles ne posent pas seulement une question de géométrie extérieure. Ils influencent la rigidité de l’outil, le porte-à-faux de l’outil, l’évacuation des copeaux, les déformations thermiques, les vibrations, les marques liées aux reprises de bridage, les dérives dimensionnelles et la continuité de surface ; chaque gamme d’usinage répartit ces risques entre différentes opérations.Les acheteurs internationaux qui comparent l’usinage 5 axes, des opérations séparées, le fraisage 3 axes complété par des opérations auxiliaires, le tournage, la rectification, la tôlerie ou d’autres combinaisons de procédés ne doivent pas comparer uniquement le prix unitaire.
Nous réalisons des pièces CNC 5 axes à cavités profondes et perçages inclinés. Les cavités profondes, perçages inclinés, petits rayons intérieurs, contre-dépouilles, passages de fluide complexes, zones de géométrie complexe et surfaces fonctionnelles ne posent pas seulement une question de géométrie extérieure.
Les pièces CNC 5 axes à caractéristiques critiques peuvent être examinées dans le cadre d’une étude de faisabilité pour un projet pilote.
Cas : pièce à cavité profonde initialement usinée avec plusieurs reprises de bridage
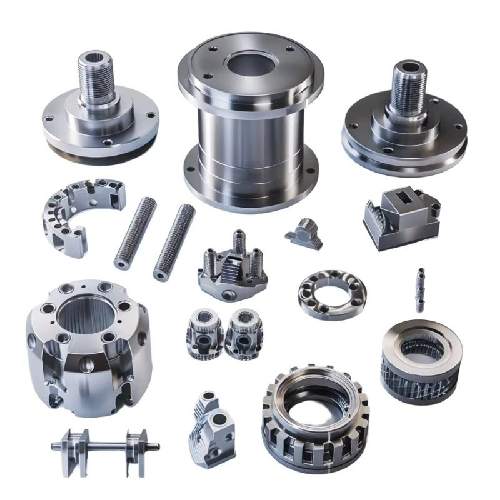
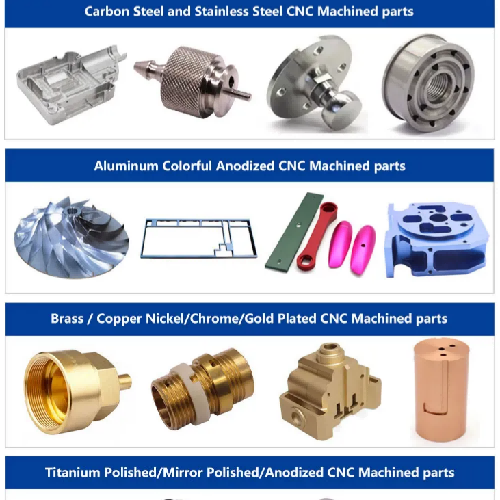
Nous pouvons étudier la fabrication de pièces pilotes CNC 5 axes.
Les clients souhaitant lancer un projet pilote de sous-traitance en usinage 5 axes peuvent nous transmettre le modèle de la pièce pilote.
Un projet pilote de sous-traitance peut être plus maîtrisable que le transfert direct de l’ensemble des pièces critiques à un nouveau fabricant. L’objectif n’est pas de transférer immédiatement toutes les pièces complexes à un nouveau fournisseur, mais de sélectionner une ou deux pièces représentatives, particulièrement exigeantes ou déterminantes pour l’assemblage ou le fonctionnement, afin d’évaluer la gamme d’usinage, le bridage, les relations entre dimensions critiques et les critères d’acceptation de la première pièce.Des embases de montage sur plusieurs faces, plaques usinées sensibles aux chaînes de cotes, pièces structurelles à cavités profondes et perçages inclinés, carters avec surfaces d’étanchéité critiques ou pièces à surfaces fonctionnelles complexes peuvent servir de pièces pilotes pour une sous-traitance.
Quels éléments transmettre pour un projet pilote de sous-traitance de pièces CNC 5 axes ?
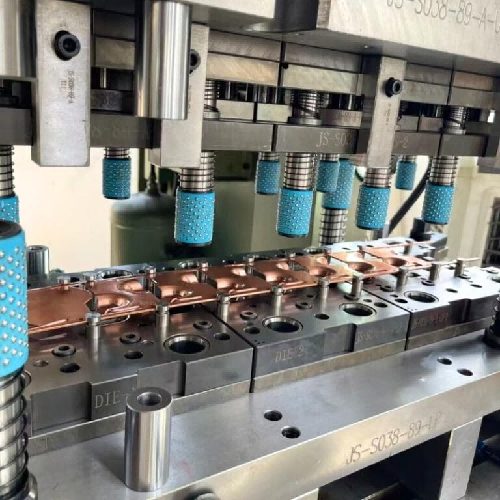
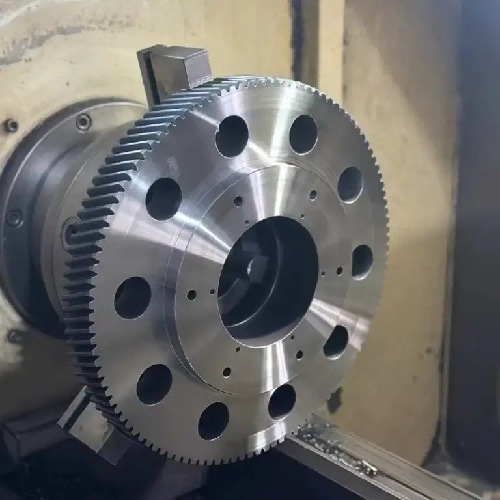
Nous réalisons des pièces CNC 5 axes à caractéristiques critiques pouvant être étudiées dans le cadre d’un projet pilote.
Les clients souhaitant lancer une demande de devis pour des pièces CNC 5 axes à caractéristiques critiques peuvent nous transmettre leurs chaînes de cotes.
Validez d’abord les caractéristiques critiques au moyen d’un projet pilote, puis lancez la demande de devis pour les pièces CNC 5 axes à caractéristiques critiques. Avant d’externaliser une pièce critique, les éléments que l’acheteur ne doit pas omettre sont les chaînes de cotes, pièces d’ajustement critiques, conséquences d’un écart, problèmes de procédé actuels et critères d’acceptation de première pièce. La transmission du seul modèle d’une pièce complexe ne permet ni d’évaluer la nécessité de l’usinage 5 axes, ni de confirmer la faisabilité d’une combinaison de procédés, ni de définir les fonctions à valider dans le projet pilote.Chaînes de cotes critiques : dimensions, positions ou relations géométriques susceptibles d’influencer l’assemblage de l’équipement, l’étanchéité, le mouvement, le guidage ou les performances fonctionnelles.
Comment l’usine entre-t-elle dans le processus de demande de devis après réception des informations techniques nécessaires à la décision ?
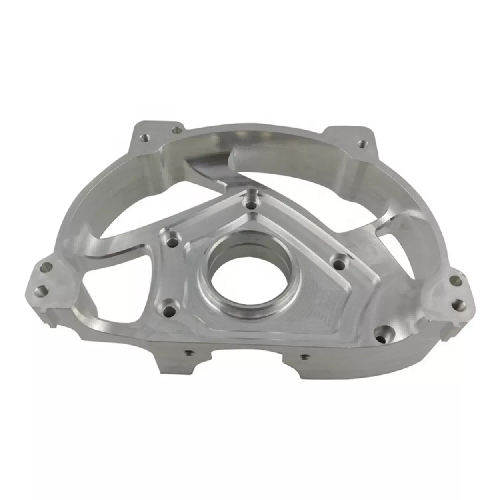

Support d’usinage 5 axes pour pièces plus complexes
L’usinage 5 axes est généralement utilisé pour des structures plus complexes, des besoins plus élevés en flexibilité de serrage et des pièces qui exigent un usinage multi‑faces plus poussé.
Les photos réelles de la page doivent servir cette perception clé, plutôt que de montrer simplement un atelier standard.
Téléverser vos plans pour évaluer un usinage 5 axesVoir pourquoi ces visuels renforcent la valeur de l’usinage 5 axes
Ces images sont conçues pour montrer que le 5 axes est destiné aux pièces complexes, aux structures multi‑faces et aux projets qui exigent une plus grande flexibilité de process, et non à de simples pièces standard de production.
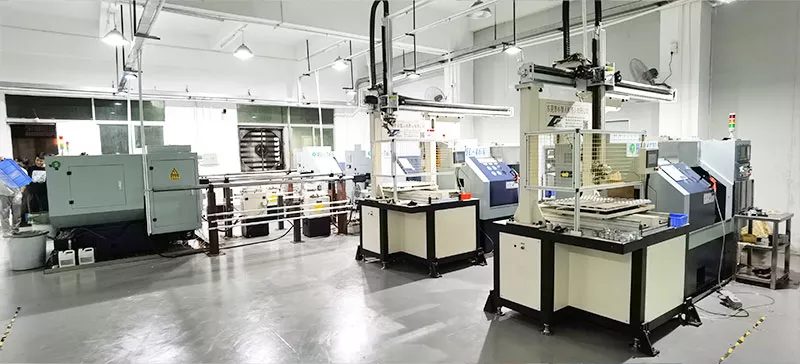
Mise en avant de la capacité 5 axes
Cette image illustre que l’usinage 5 axes est adapté aux pièces complexes, aux structures multi‑faces et aux projets qui nécessitent une flexibilité de process plus élevée.
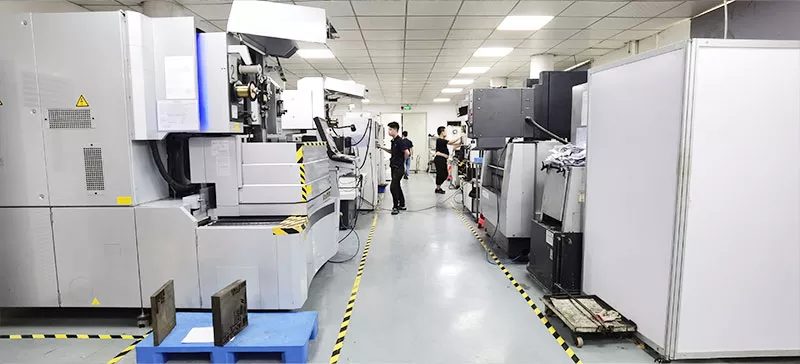
Support pour l’usinage de pièces complexes
Des équipements avancés et des trajectoires d’usinage plus flexibles aident à traiter des pièces complexes, des structures multi‑angles et des opérations d’usinage plus exigeantes.
Demande de devis et ressources techniques
Préparez votre projet de pièces mécaniques
Transmettez vos plans, modèles 3D, références de pièces, exigences de matériaux, quantités et informations d’assemblage afin que notre équipe puisse examiner votre demande de fabrication.
Consulter nos coordonnées et contacter notre équipe industrielle
Pages de fabrication associées
- Capacités d’usinage CNC pour un approvisionnement à long terme
- Capacités de fabrication pour pièces mécaniques industrielles
- Fabrication de pièces en CNC 3 axes
- Approvisionnement stable en usinage CNC 3 axes
- Fabrication de pièces complexes en CNC 5 axes
- Sous-traitance de pièces critiques en CNC 5 axes
- Pièces mécaniques de fonderie pour la production en série
- Applications des pièces de fonderie et demandes de devis sur plan
- Matériaux pour l’usinage CNC
- Contrôle qualité et capacités d’inspection
- Coordonnées et contact de notre équipe industrielle