
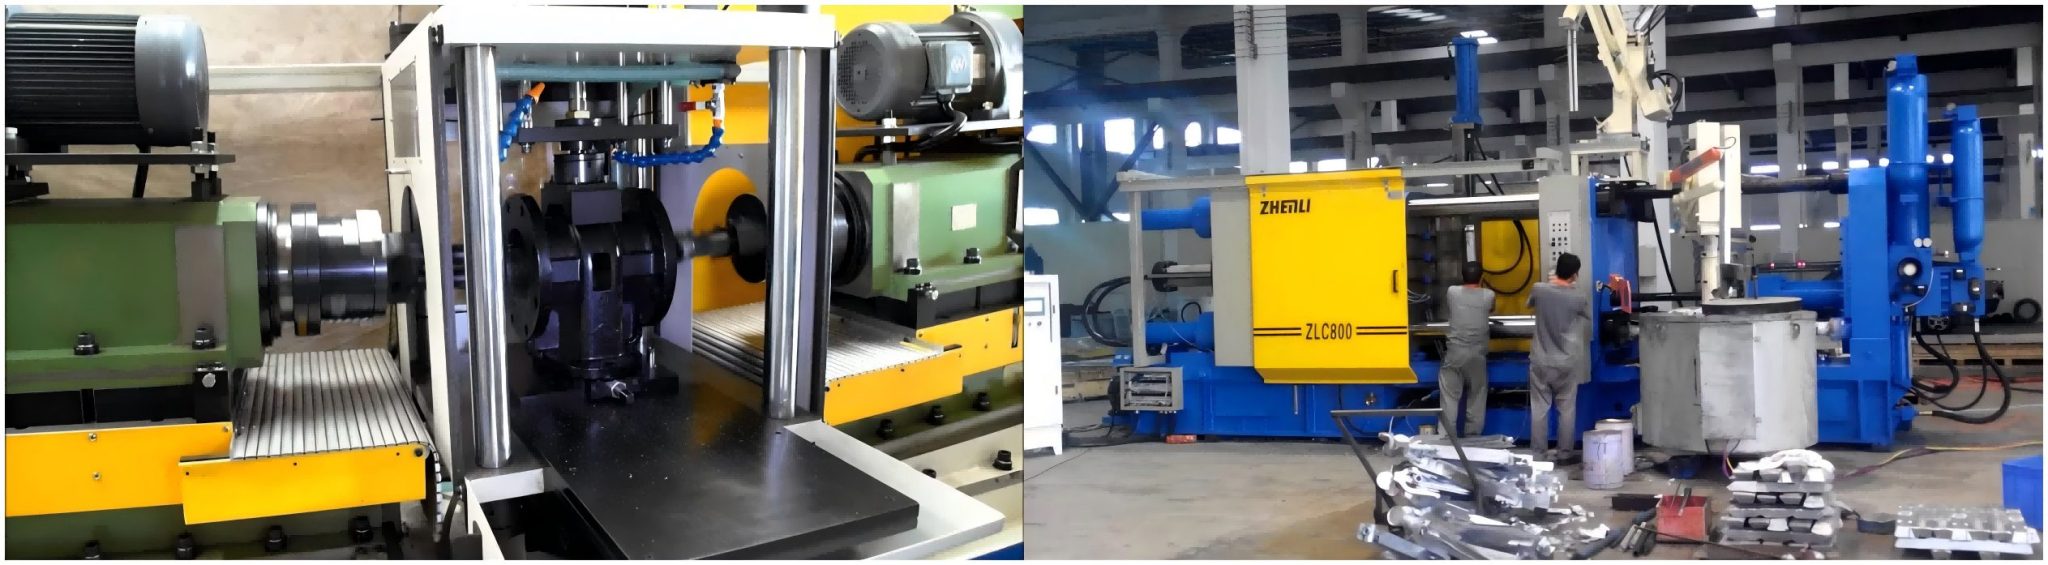
Nous proposons des pièces moulées avec reprise d’usinage pour vos projets industriels.
Les clients souhaitant évaluer une solution de fonderie peuvent nous transmettre leurs plans.
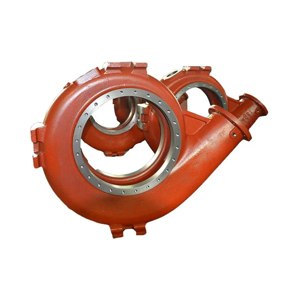
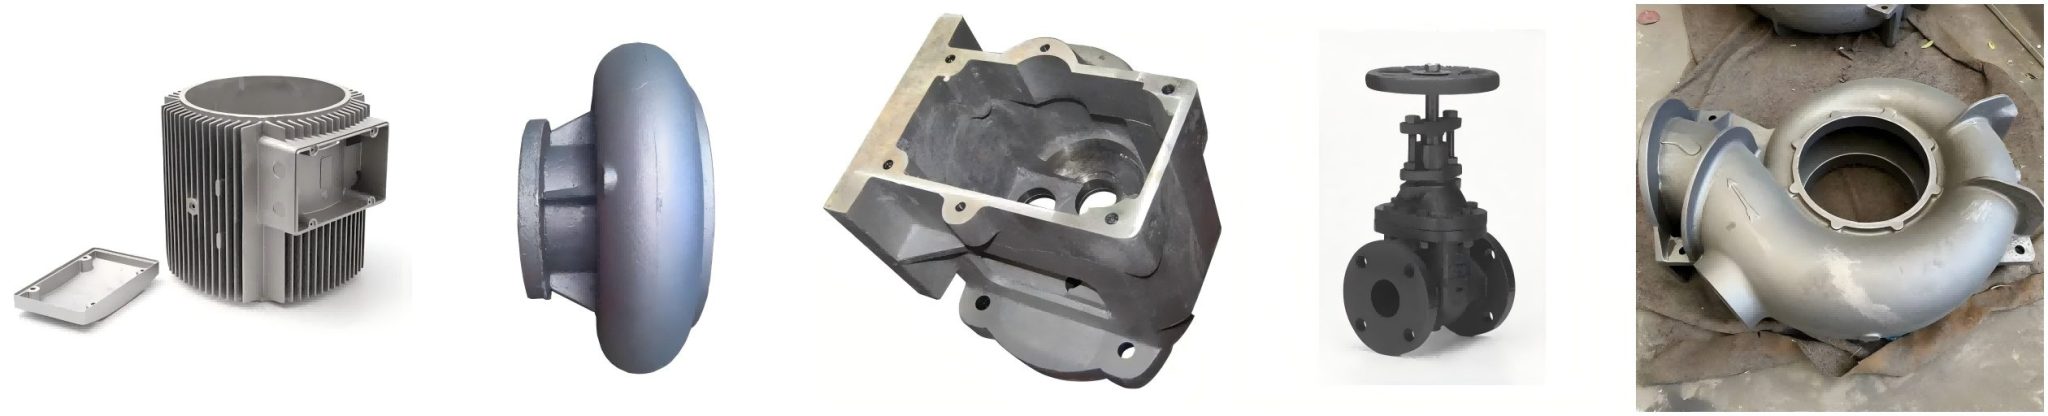
Lorsque des corps de pompe, corps de vanne, boîtiers, bâtis, carters, brides, supports, composants destinés aux circuits de fluides et enveloppes d’équipement passent à des commandes répétitives, à une production de série ou à des besoins annuels importants, il ne faut pas supposer que l’usinage CNC à partir d’un bloc massif est la seule solution. Si la forme de base de la pièce et les surfaces destinées à l’usinage ultérieur se prêtent à un procédé de fonderie, une pièce moulée suivie d’usinage peut mieux correspondre aux objectifs de coût du projet.Lorsqu’il s’agit de faire fabriquer des pièces en fonte, il ne faut pas comparer uniquement le prix du brut.
Quels documents peuvent être transmis pour faire fabriquer des pièces moulées ?
Lorsque des corps de pompe, corps de vanne, boîtiers, bâtis, carters, brides, supports, composants destinés aux circuits de fluides et enveloppes d’équipement passent à des commandes répétitives, à une production de série ou à des besoins annuels importants, il ne faut pas supposer que l’usinage CNC à partir d’un bloc massif est la seule solution.
Cas : un corps de pompe initialement usiné dans un bloc d’acier
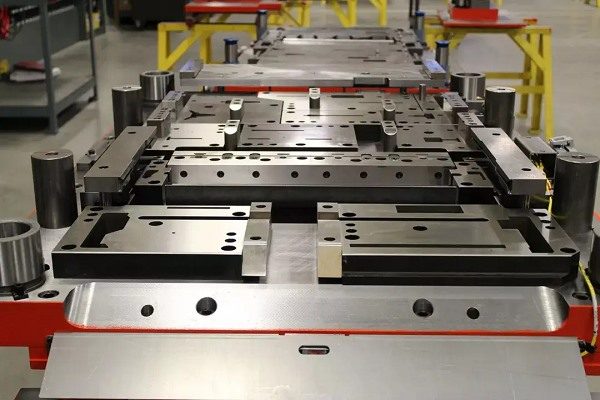
Nous proposons des bruts de fonderie et des pièces avec usinage ultérieur.
Les clients souhaitant faire fabriquer des bruts de fonderie peuvent nous transmettre les informations relatives aux épaisseurs de paroi et aux nervures.
Un brut de fonderie ne se définit pas de manière arbitraire : l’épaisseur de paroi, les dépouilles, les nervures et les surépaisseurs d’usinage déterminent d’abord les limites de mise en forme. La fonte grise, la fonte ductile, la fonderie d’aluminium et la fonderie de précision à la cire perdue en acier inoxydable ne correspondent pas simplement à des appellations de matière différentes. Les épaisseurs de paroi, directions de dépouille, nervures, retrait, cavités, surépaisseurs d’usinage et surfaces critiques à usiner déterminent ensemble la définition du brut.Que faut-il confirmer avant de passer de l’usinage dans la masse à une pièce moulée ?] Un brut de fonderie ne se définit pas de manière arbitraire : il faut d’abord définir les limites de mise en forme.
Comment préciser les exigences d’usinage après fonderie pour la fonte grise, la fonte ductile, l’aluminium ou l’acier inoxydable de précision ?


Nous proposons des pièces moulées avec usinage CNC ultérieur.
Les clients ayant besoin d’un usinage après fonderie peuvent nous transmettre les surfaces critiques à usiner.
Les surfaces critiques à usiner, les surfaces d’étanchéité et les références d’assemblage doivent être conçues conjointement avec le brut de fonderie. La valeur d’une pièce moulée de base ne réside pas uniquement dans l’obtention de sa forme extérieure, mais également dans la conservation des emplacements adaptés à l’usinage ultérieur. Pour les corps de pompe, corps de vanne, couvercles de vanne, brides, paliers, bâtis, bancs de machine, boîtiers, supports et pièces structurelles courantes, si les surfaces de montage, surfaces de liaison, surfaces d’étanchéité, perçages ou surfaces d’ajustement ne sont pas étudiés avec la solution de fonderie, l’usinage ultérieur risque de ne pas pouvoir être organisé conformément aux attentes.surfaces d’étanchéité et références d’assemblage doivent être conçues conjointement avec le brut de fonderie. Les clients peuvent transmettre les surfaces critiques à usiner et distinguer sur les plans la forme du brut, les surfaces critiques à usiner,
Que faut-il distinguer sur les plans pour obtenir un devis d’usinage CNC après fonderie ? Les surfaces critiques à usiner, les surfaces d’étanchéité et les références d’assemblage doivent être conçues conjointement avec le brut de fonderie.
Pour les clients souhaitant faire fabriquer des pièces de base en fonte grise ou fonte ductile, la rigidité, l’amortissement des vibrations, la résistance, la ténacité,
Cas : décalage des surfaces usinées après fonderie sur un boîtier de réducteur
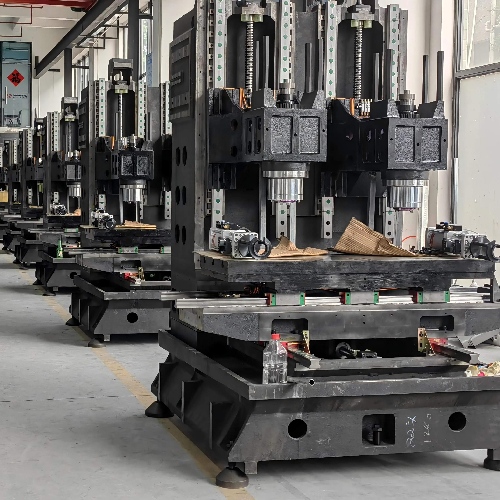

Nous proposons des pièces moulées en fonte grise, fonte ductile et alliage d’aluminium.
Les clients souhaitant commander des pièces moulées en alliage d’aluminium en série peuvent nous transmettre leurs besoins annuels.
Les compromis entre matière et volume déterminent si le client achète un brut de fonderie ou une pièce finale prête à être assemblée. La fonte grise, la fonte ductile, la fonderie d’aluminium et la fonderie de précision à la cire perdue en acier inoxydable répondent à des conditions de mise en forme et à des objectifs d’achat différents. Les projets en fonte grise ou fonte ductile peuvent notamment concerner la rigidité, l’amortissement des vibrations, la résistance, la ténacité et la charge structurelle.Les clients ne doivent pas considérer ces choix de matière comme des promesses de performance inconditionnelles. Les matières, structures, procédés de mise en forme, usinage ultérieur,
Que faut-il préciser pour des commandes de série de pièces moulées en aluminium ou des projets de fonderie de précision en acier inoxydable ?
Que faut-il préciser pour les projets soumis à des exigences environnementales particulières ?
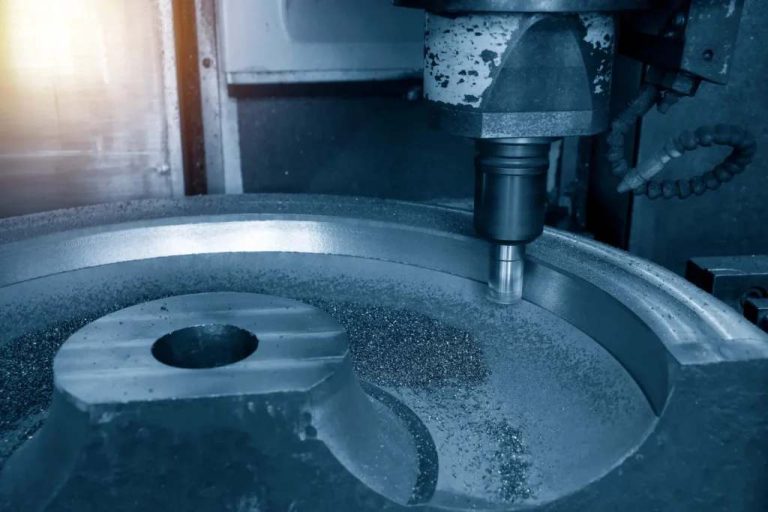

Nous proposons des pièces moulées industrielles avec usinage ultérieur.
Les clients souhaitant lancer une demande de devis pour des pièces mécaniques moulées peuvent nous transmettre leur plan de fonderie.
Sans définition claire des limites entre le brut et l’usinage ultérieur, il n’existe pas de base fiable pour établir un devis de pièce moulée industrielle. Lorsque vous faites fabriquer des pièces moulées avec reprise d’usinage, l’envoi de la seule forme extérieure de la pièce finale ou de la seule désignation de matière ne permet pas à l’usine de déterminer le type de brut, le procédé de fonderie approprié, les surépaisseurs d’usinage nécessaires, les surfaces qui doivent être usinées ultérieurement, les références à préserver pour l’assemblage ni les conditions de comparaison des coûts selon les volumes.Les clients peuvent transmettre un plan de fonderie et fournir en priorité les informations relatives au choix de matière et à la solution de fonderie envisagée, le plan de fonderie, le plan d’usinage ou un échantillon, les informations sur la structure de mise en forme,
Quels documents transmettre en priorité pour lancer une demande de devis de pièces mécaniques moulées ?] Sans définition claire des limites entre le brut et l’usinage ultérieur, le devis ne repose sur aucune base fiable.
Cas : un acheteur n’avait transmis que la forme extérieure de la pièce finale

Demande de devis et ressources techniques
Préparez votre projet de pièces mécaniques
Transmettez vos plans, modèles 3D, références de pièces, exigences de matériaux, quantités et informations d’assemblage afin que notre équipe puisse examiner votre demande de fabrication.
Consulter nos coordonnées et contacter notre équipe industrielle
Pages de fabrication associées
- Capacités d’usinage CNC pour un approvisionnement à long terme
- Capacités de fabrication pour pièces mécaniques industrielles
- Fabrication de pièces en CNC 3 axes
- Approvisionnement stable en usinage CNC 3 axes
- Fabrication de pièces complexes en CNC 5 axes
- Sous-traitance de pièces critiques en CNC 5 axes
- Pièces mécaniques de fonderie pour la production en série
- Applications des pièces de fonderie et demandes de devis sur plan
- Matériaux pour l’usinage CNC
- Contrôle qualité et capacités d’inspection
- Coordonnées et contact de notre équipe industrielle
Une capacité de fabrication réelle, issue d’un environnement de production réel
La capacité de fabrication ne se reflète pas seulement dans une liste d’équipements, mais aussi dans l’environnement réel de l’atelier, l’organisation des machines, les capacités de traitement dédiées et la base de livraison continue.
Voir l’explication complète sur l’atelier, l’implantation et le support de production
Les images ci-dessous aident les clients à comprendre plus concrètement nos conditions réelles de support à la production.
La capacité de fabrication ne se reflète pas seulement dans une liste d’équipements, mais aussi dans l’environnement réel de l’atelier, l’organisation des machines, les capacités de traitement dédiées et la base de livraison continue. Les images ci-dessous aident les clients à comprendre plus concrètement nos conditions réelles de support à la production.
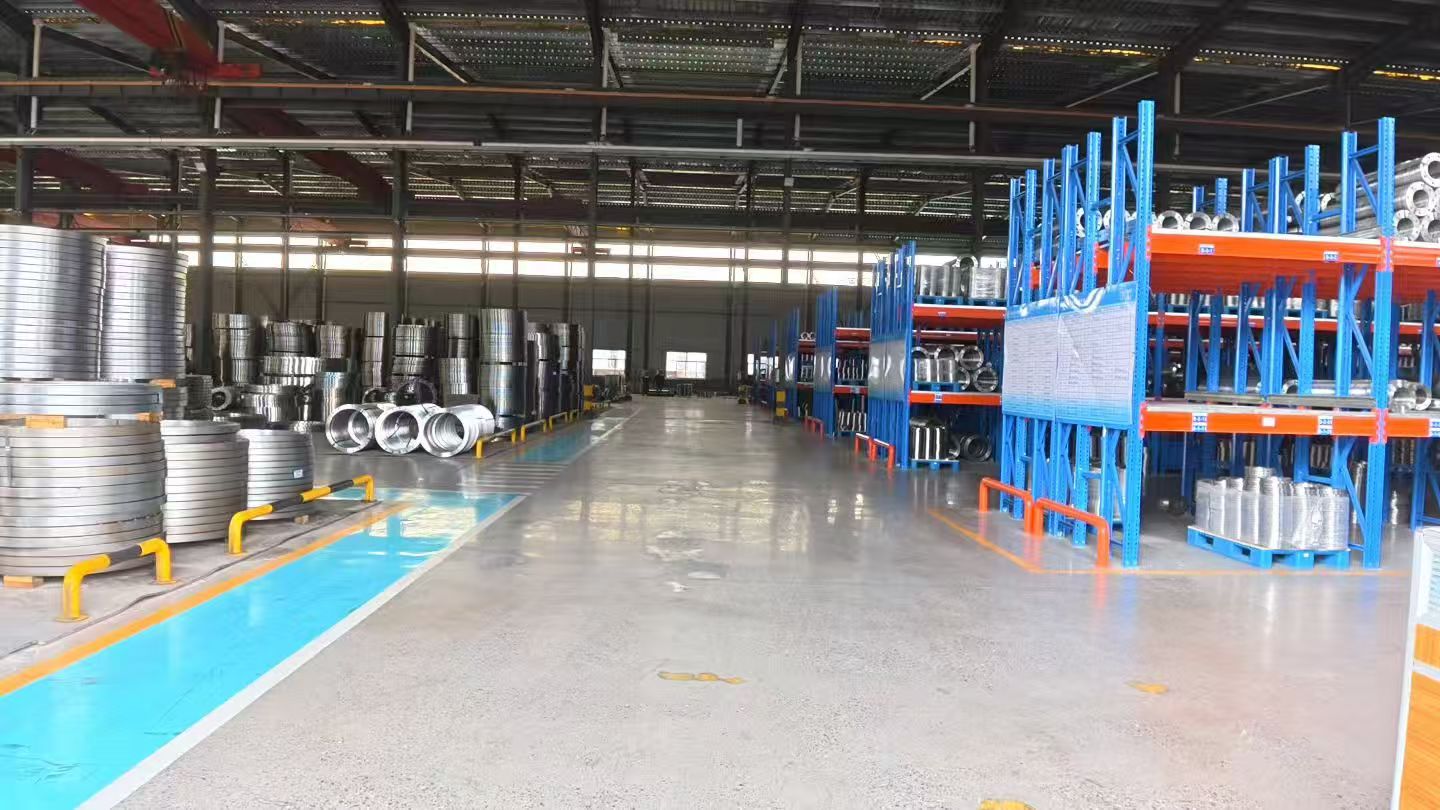
Environnement réel d’atelier
Les vues d’atelier aident le client à comprendre la base réelle de production.
Voir le rôle de l’environnement d’atelier dans l’évaluation fournisseur
Cela permet d’évaluer la capacité de fabrication sur des éléments concrets, au-delà d’une simple description textuelle.
Les vues d’atelier aident le client à comprendre la base réelle de production, au lieu de s’appuyer uniquement sur une description textuelle pour juger la capacité de fabrication.
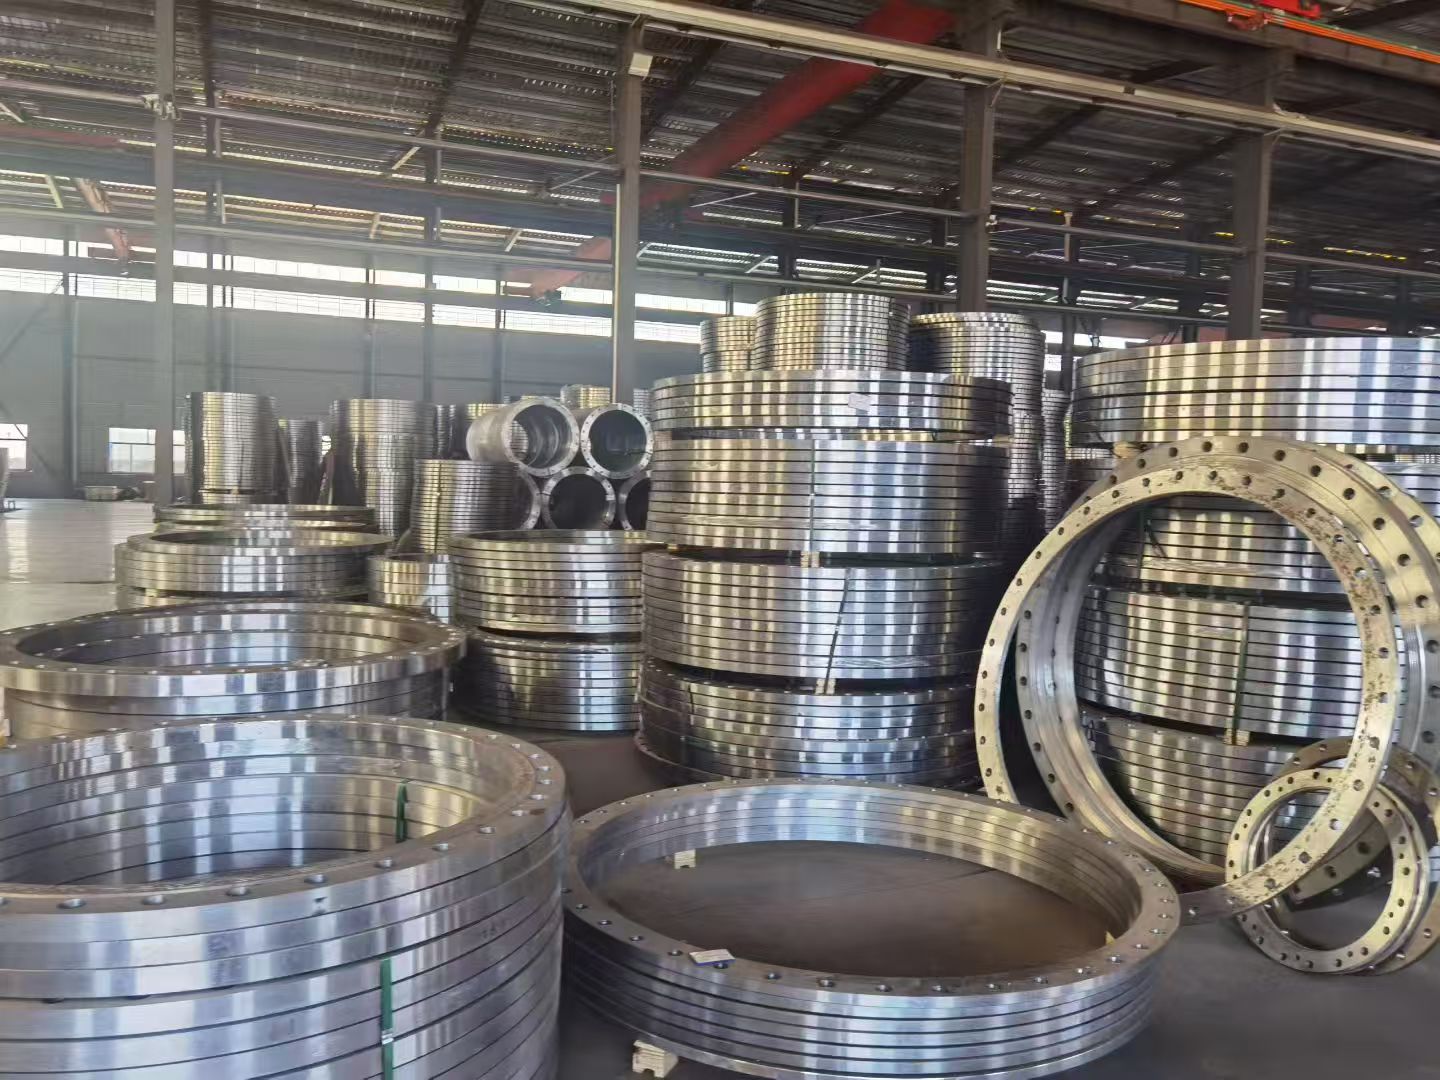
Implantation des équipements et capacité de production
Une implantation organisée des équipements améliore l’enchaînement des procédés.
Voir comment l’implantation soutient la production répétable
Elle contribue aussi à une production répétée plus stable et à une meilleure continuité d’approvisionnement.
Une implantation organisée des équipements contribue à améliorer l’efficacité d’enchaînement des procédés et soutient une production répétée plus stable.
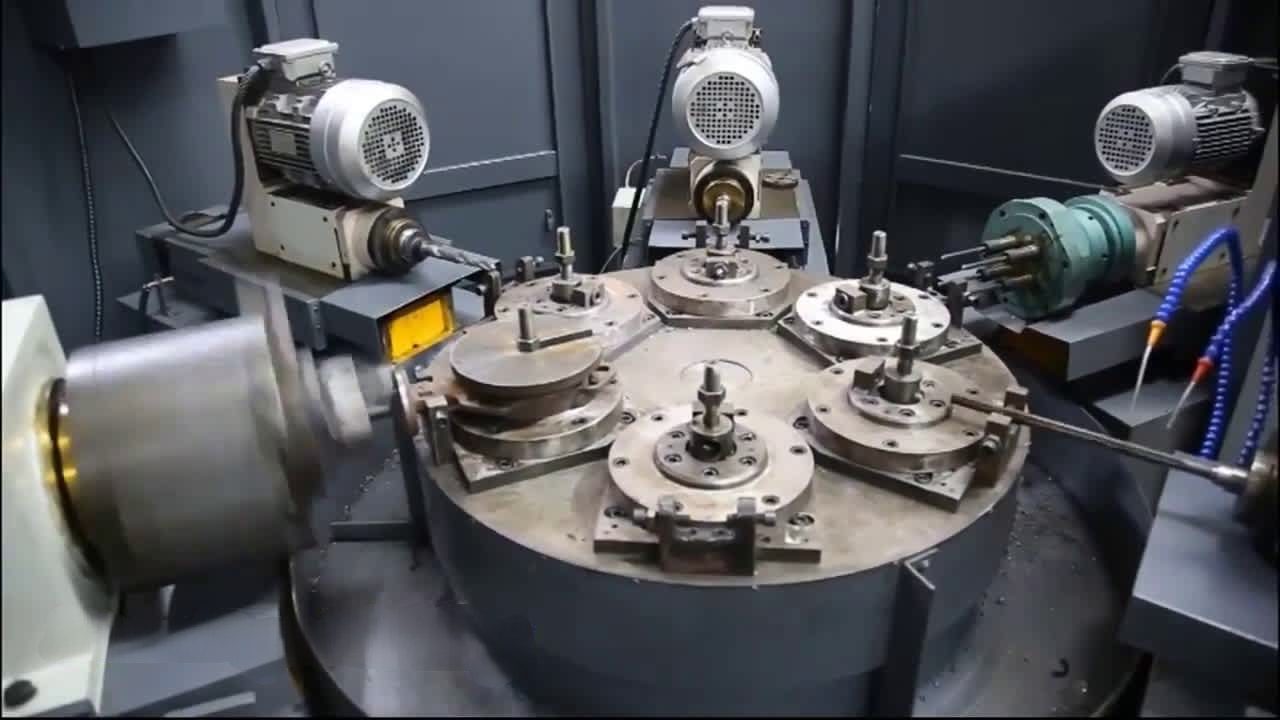
Équipement CNC dédié
Les équipements dédiés améliorent la stabilité d’usinage pour certaines familles de pièces.
Voir l’impact sur l’efficacité et la cohérence des pièces
Ils contribuent aussi à de meilleures performances en efficacité et en cohérence pour des catégories de pièces spécifiques.
Les équipements dédiés permettent d’améliorer la stabilité d’usinage, l’efficacité et la cohérence de fabrication pour certaines catégories de pièces.